Deutsch
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
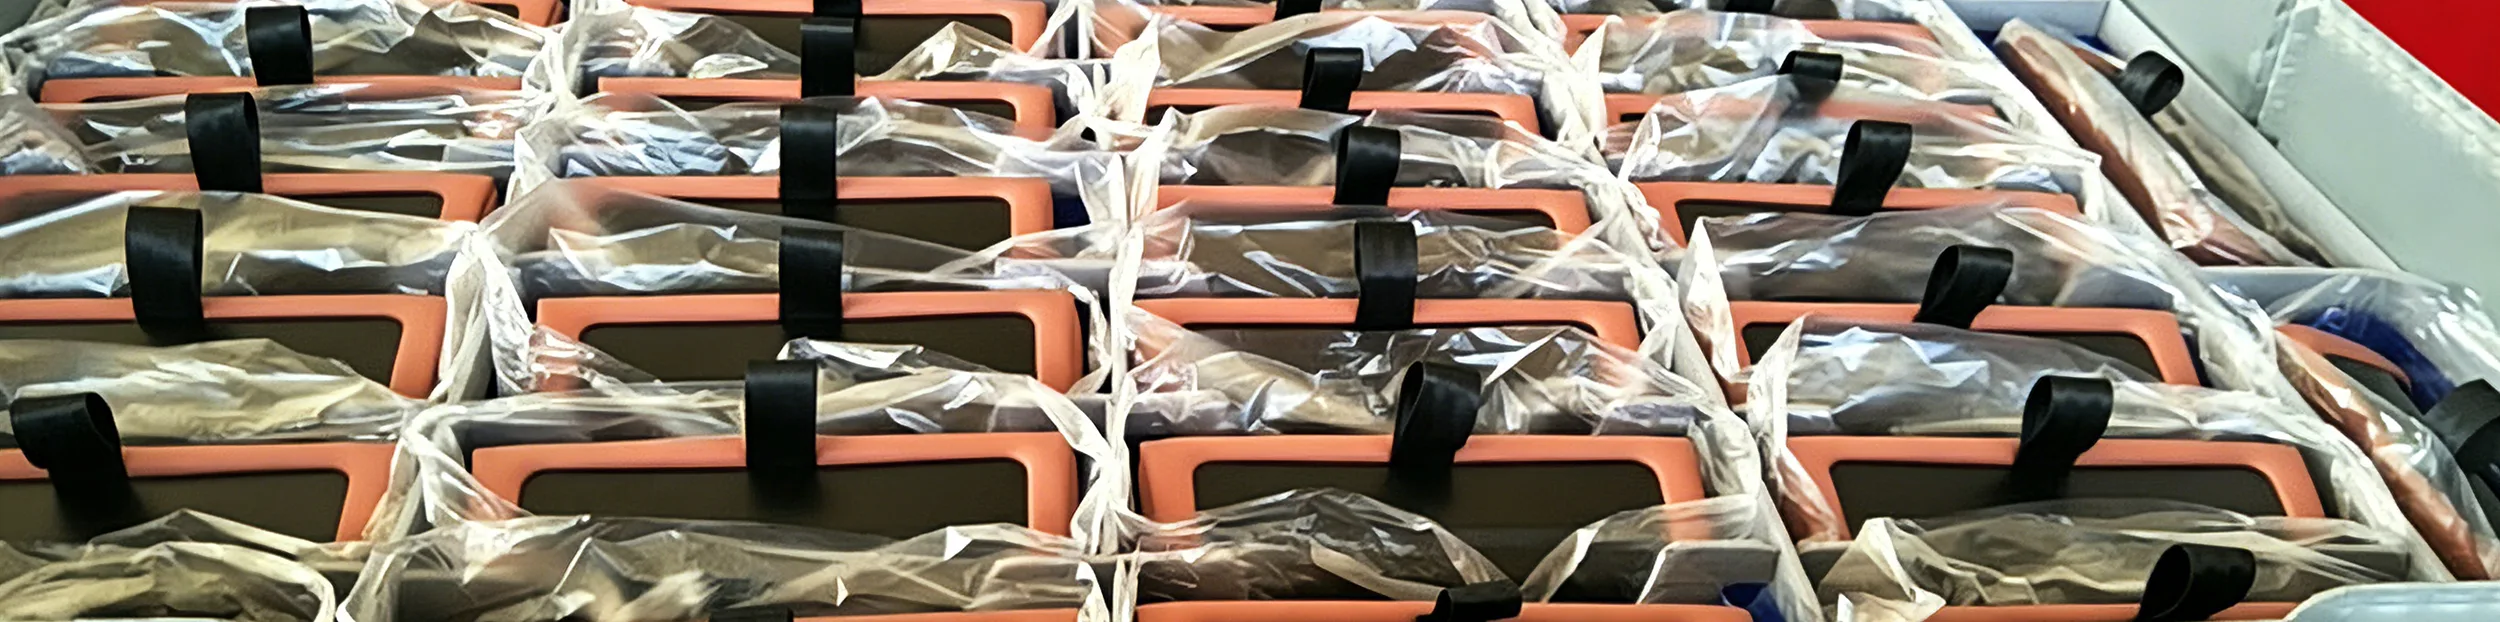
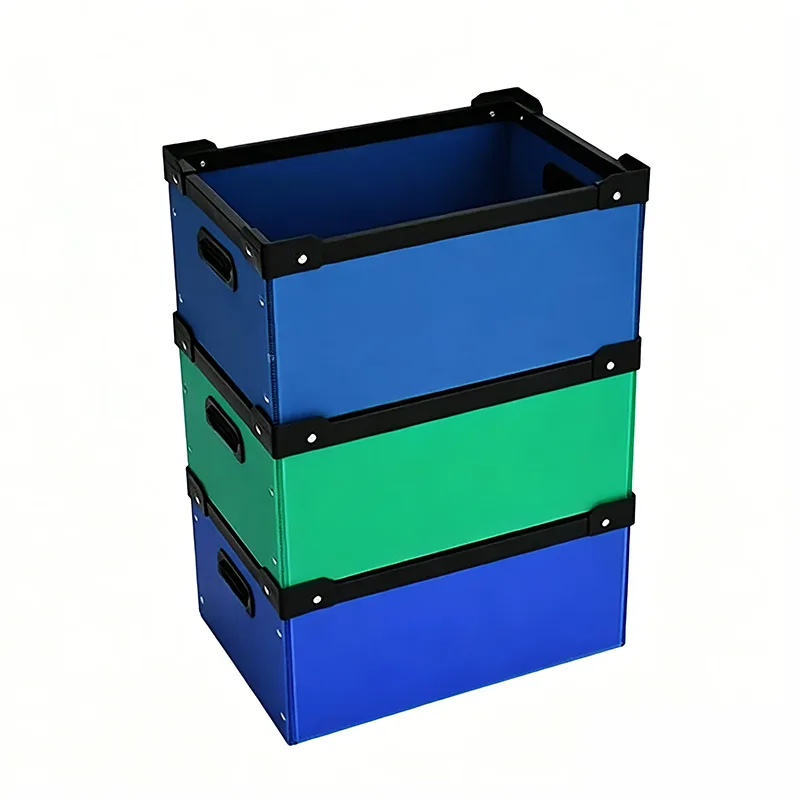
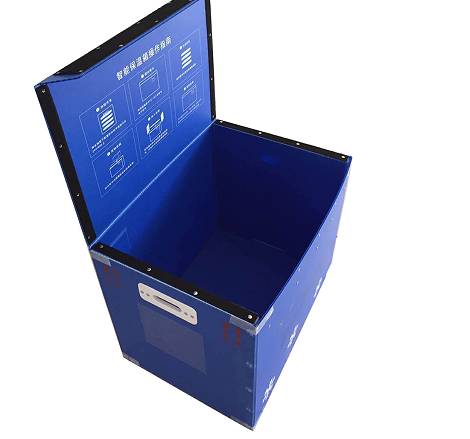
Pharmazeutische Kühlkettenlogistik-Verpackungsboxen
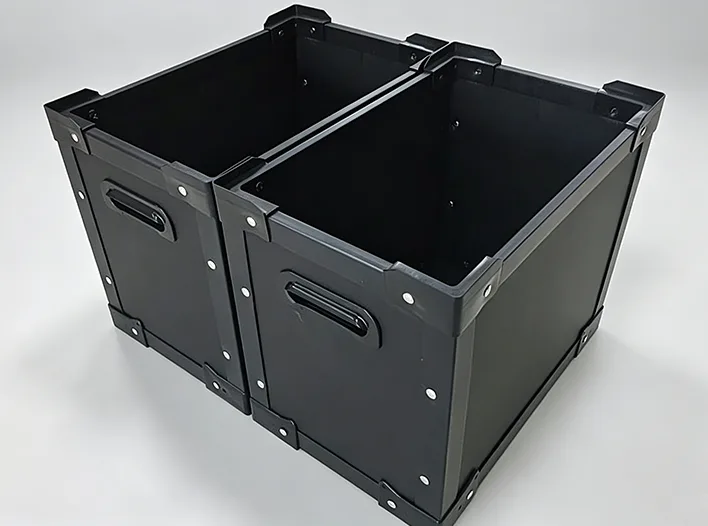
Die von Cangzhou Juntai Packaging Products Co., Ltd. (China) hergestellten Kühlkettenlogistik-Verpackungsboxen für Arzneimittel sind Spezialbehälter, die dazu dienen, temperaturempfindliche Gegenstände – wie Medikamente, Impfstoffe und biologische Produkte – während des Transports innerhalb bestimmter Temperaturbereiche zu halten. Ihr vorrangiges Ziel besteht darin, die Sicherheit, Wirksamkeit und Einhaltung gesetzlicher Vorschriften dieser Produkte während des gesamten Logistikprozesses sicherzustellen.
Die Kernmerkmale pharmazeutischer Kühlkettenverpackungsboxen konzentrieren sich auf vier Schlüsseldimensionen – präzise Temperaturkontrolle, physischer Schutz, intelligente Überwachung und Einhaltung gesetzlicher Vorschriften – und gewährleisten so die absolute Sicherheit von Arzneimitteln in komplexen Logistikumgebungen.
Hauptmerkmale von Verpackungsboxen für die Pharma-Kühlkettenlogistik:
I. Präzise und dauerhafte Temperaturregelung
1. Abdeckung eines großen Temperaturbereichs: Moderne pharmazeutische Kühlkettenbehälter haben die Einschränkungen der herkömmlichen Einzeltemperaturzone von 2–8 °C überwunden und bieten einen breiten Betriebsbereich von -30 °C bis 30 °C, um unterschiedlichen Anforderungen gerecht zu werden – von gefrorenen Impfstoffen bis hin zu temperaturempfindlichen Arzneimitteln.
2. Hocheffiziente Isoliermaterialien: Diese Behälter nutzen eine Verbundstruktur aus VIP (Vacuum Insulation Panels) und PCM (Phase Change Materials) und zeichnen sich durch eine extrem niedrige Wärmeleitfähigkeit und eine Isolationseffizienz aus, die acht- bis zehnmal so hoch ist wie die von herkömmlichem Polyurethanschaum. Bei gleichzeitiger Leichtbauweise bieten sie eine stationäre Isolationsdauer von mehr als 120 Stunden, wodurch sie für extrem lange Einsatzszenarien wie den grenzüberschreitenden Lufttransport geeignet sind.
3. Eliminierung von Wärmebrücken: Die fortschrittliche „Monobloc“-Technologie (Integrated Moulding) eliminiert die Nähte herkömmlicher zusammengebauter Behälter und schafft so eine durchgehende, nahtlose Isolierschicht. Dadurch werden „Wärmebrücken“ – lokalisierte Wärmeübertragungspunkte – vollständig beseitigt, wodurch eine äußerst gleichmäßige und stabile Innentemperatur gewährleistet wird.
II. Physischer Schutz und strukturelle Stärke
1. Schlag- und Druckfestigkeit: Der Behälter muss strenge Fall- und Stapeltests bestehen, um sicherzustellen, dass er keine nennenswerten Verformungen oder Brüche erfährt – und dass die inneren Arzneimittel unbeschädigt bleiben –, wenn er während des Transports Stößen oder Druck ausgesetzt wird. Pharmazeutische Kühlkettenbehälter müssen in der Regel eine Stunde lang einem Druck von 5.000 Pa standhalten, ohne dass es zu nennenswerten Verformungen kommt.
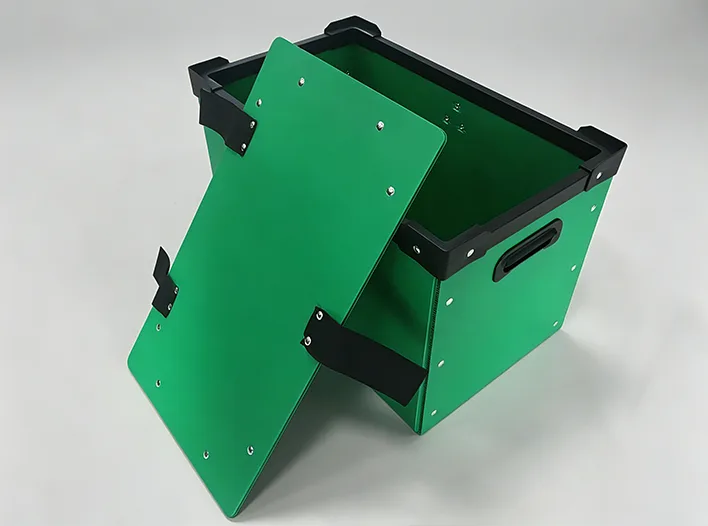
2. Hohe Dichtungsleistung: Ausgestattet mit Funktionen wie Silikondichtungen und Verschlüssen in Marinequalität sorgt das Design für einen festen Sitz zwischen Deckel und Behälterkörper. Dadurch werden Außenluft und Feuchtigkeit effektiv blockiert und Temperaturschwankungen und Verpackungsfeuchtigkeit durch Wärmekonvektion oder Kondensation verhindert.
3. Sicheres Isolationsdesign: Der Innenraum muss über thermische Isolationskomponenten verfügen, um die Arzneimittel physisch von den Kühlmitteln (z. B. Eisbeutel oder Eissteine) zu trennen und so Frostschäden durch direkten Kontakt mit Niedertemperaturquellen zu verhindern.
III. Intelligente Überwachung und Datenrückverfolgbarkeit
1. Echtzeitüberwachung und -aufzeichnung: Ausgestattet mit integrierten, hochpräzisen Temperatur- und Feuchtigkeitssensoren sammelt und zeichnet das System automatisch Daten auf – normalerweise in Abständen von nicht mehr als 10 Minuten –, um Datenintegrität und -kontinuität sicherzustellen.
2. Automatische Schwellenalarme: Wenn sich die Innentemperatur dem voreingestellten sicheren Bereich nähert oder diesen überschreitet, alarmiert das System das zuständige Personal sofort über akustische und visuelle Signale, SMS und App-Benachrichtigungen und ermöglicht so ein rechtzeitiges Eingreifen.
IV. Strenge Compliance- und Sicherheitsanforderungen
1. Sichere, ungiftige Materialien: Der Behälterkörper und alle Materialien, die mit den Arzneimitteln in Kontakt kommen können, müssen den Sicherheitsstandards für Lebensmittel oder Arzneimittel entsprechen und sicherstellen, dass sie ungiftig, geruchlos und frei von der Migration schädlicher Substanzen sind.
2. Standardisierte Betriebsabläufe: Vor der Verwendung muss eine Validierung der Temperaturverteilung (sowohl im leeren als auch im voll beladenen Zustand) durchgeführt werden, und es müssen Standardbetriebsabläufe (SOPs) festgelegt werden. Der Behälter muss vor dem Beladen auf den Zieltemperaturbereich vorgekühlt oder vorgewärmt werden, um sicherzustellen, dass die Arzneimittel unmittelbar nach dem Verpacken in eine sichere Umgebung gelangen.
3. Klare Kennzeichnung: Wichtige Informationen – wie Lagerbedingungen, Versandzeit und Dauer der Wärmedämmung – müssen deutlich auf der Außenseite der Verpackung gekennzeichnet sein. Sicherheitsplomben müssen eine auffällige „Pharmazeutisch“-Kennzeichnung (药) tragen und so gestaltet sein, dass sie nach dem Öffnen nicht mehr in ihren ursprünglichen Zustand zurückversetzt werden können, um so ein versehentliches Öffnen oder Manipulieren während des Transports zu verhindern.
Vorteile von Verpackungsboxen für die Pharma-Kühlkettenlogistik:
I. Gewährleistung der Arzneimittelsicherheit und Minimierung des Risikos von Ladungsschäden
1. Präzise, konstante Temperaturregelung: Durch den Einsatz von Hochleistungsisolationsmaterialien – wie Vakuumisolationspaneelen (VIP) und Polyurethan (PU) – sowie Phasenwechsel-Kältespeichermitteln sorgt das System für eine präzise und stabile Innentemperatur. Die Isolationsdauer reicht von 48 bis über 200 Stunden und eignet sich daher für den Mittel- bis Langstreckentransport und sogar für den grenzüberschreitenden Transport.
2. Physischer Schutz: Eine robuste Behälterstruktur (z. B. HDPE-Außenhülle) in Kombination mit einem stoßdämpfenden Design widersteht effektiv Stößen, Kompression und Stürzen während des Transports und verhindert so physische Schäden an den Arzneimitteln.
3. Sichere Isolierung: Eine wissenschaftlich entwickelte interne Anordnung sorgt für eine physische Trennung zwischen den Arzneimitteln und den Kältespeichermitteln und eliminiert so das Risiko von „Kälteschäden“ durch direkten Kontakt.
II. Kosten optimieren und Logistikeffizienz steigern
1. Reduzierung der mit Frachtschäden verbundenen Kosten: Wie bereits erwähnt, bringt die Minimierung von Arzneimittelabfällen, die durch Temperaturschwankungen oder physische Schäden verursacht werden, den größten direkten finanziellen Nutzen.
2. Einsparung von Rücksendekosten: Zusammenklappbare oder abnehmbare Designs reduzieren das Volumen leerer Behälter um mehr als zwei Drittel; Dadurch kann ein einziges Rückholfahrzeug mehr Einheiten befördern, was zu erheblichen Einsparungen bei den Kosten für die Rückführungslogistik führt.
3. Senkung des Energieverbrauchs: Eine hervorragende Wärmedämmung verringert die Abhängigkeit von Kühlsystemen für Kühlfahrzeuge während des Transports und senkt den Kraftstoffverbrauch um 20–30 % – was im Rahmen der „Dual-Carbon“-Ziele erhebliche Energieeinsparvorteile bietet.
4. Verbesserung der Umschlagseffizienz: Standardisierte Abmessungen gewährleisten eine nahtlose Integration mit Paletten, Regalen und automatisierten Sortierlinien und ermöglichen eine effiziente einheitliche Handhabung; Dies minimiert den manuellen Arbeitsaufwand und die Nachsortierung und beschleunigt gleichzeitig die Reaktionsfähigkeit der gesamten Lieferkette.
III. Ökologische Nachhaltigkeit praktizieren und nachhaltige Entwicklung fördern
1. Ersetzen von Einwegverpackungen: Ein hochwertiger wiederverwendbarer Kühlkettenbehälter kann 3–5 Jahre oder länger verwendet werden und ersetzt Tausende von Einweg-Styropor- und Pappkartons, wodurch „weiße Umweltverschmutzung“ und Ressourcenverschwendung an der Quelle reduziert werden.
2. Recycelbare Materialien: Die für die Behälter verwendeten Primärmaterialien (wie PP, HDPE und EPP) sind zu 100 % recycelbar, wodurch ein geschlossenes Kreislaufsystem entsteht, das den Trends bei umweltfreundlichen Verpackungen entspricht.
3. Reduzierung des CO2-Fußabdrucks: Der CO2-Ausstoß über den gesamten Produktlebenszyklus hinweg wird deutlich gesenkt, indem der Verbrauch von Einwegverpackungen reduziert, der Energieverbrauch beim Transport gesenkt und die Häufigkeit der Rückgabe leerer Behälter verringert wird.
Anfrage absenden
Kontaktinformation
-
Adresse
Nr. 118, nördlich der Qinghe-Linie, Nanhuan East Road, Kreis Qingxian, Stadt Cangzhou, Provinz Hebei, China
-
Tel
-
Email
Wenn Sie Fragen zu einem Angebot oder einer Zusammenarbeit haben, senden Sie uns bitte eine E-Mail an czdongbo@gmail.com oder verwenden Sie das folgende Anfrageformular. Unser Vertriebsmitarbeiter wird sich innerhalb von 24 Stunden mit Ihnen in Verbindung setzen. Vielen Dank für Ihr Interesse an unseren Produkten.
Holen Sie sich ein maßgeschneidertes Angebot von Juntai:
- Präzision direkt ab Werk
- Vorteil durch schnelle Markteinführung
- Kosteneffiziente Anpassung
- Globale Supply-Chain-Expertise
Ihre Anfrage öffnet:
- Kostenlose technische Beratung
- Materialoptimierungsanalyse
- Vorläufiges 24-Stunden-Angebot
- Benchmarking der Logistikkosten
Verwandte Produkte


Nachrichtenempfehlungen